NatureSteel soyuq haddelenmiş rulonlarməişət texnikası, avtomobil və hardware ştamplama sənayesində geniş istifadə olunur. İsti haddelenmiş rulonlardan əsas fərq təbəqə səthindədir: isti haddelenmiş zolaqlar miqyaslı, kobud səthlərə və böyük ölçülü toleranslara malikdir; soyuq haddelenmiş zolaqlar təmiz, hamar səthlər və dəqiq ölçülər təqdim edərək otaq temperaturunda çox keçidli yuvarlanır.
Səth qüsurları soyuq haddelenmiş rulonlar üçün kritik təhlükələr təşkil edir. Roll marks, scratches, yellowish stains, coil blocking and other defects may result in stamping part rejection and paint craters in mild cases, or full‑batch rejection in severe cases. Bəzi qüsurlar çatdırılma zamanı gizli qalır və yalnız ştamplama zamanı ortaya çıxır və asanlıqla məsuliyyət mübahisələrinə səbəb olur.
Bu sənəd istifadəçilərə qüsurları müəyyən etməyə, müvafiq istehsal proseslərini izləməyə, keyfiyyəti standartlara uyğun mühakimə etməyə və istehsal xətlərindən dəniz nəqliyyatı qablaşdırmasına qədər profilaktik nəzarəti həyata keçirməyə kömək edir. O, satınalma işçiləri, keyfiyyət müfəttişləri və müvafiq mühəndislər üçün istinad kimi xidmət edir.
Səthin keyfiyyəti təkcə estetik bir problem deyil; onun təsirləri bütün istehsal zəncirinə yayılır.
Birinci mərhələ: Ştamplama. Şlamlar (səthdə açıq olan daxili daxilolmalar) krekinq ştamplama üçün başlanğıc nöqtələri kimi çıxış edir. Dərin çəkmə zamanı kənar mikro çatlar qırıqlara yayılır. Zəif düzlüyə malik dalğalı vərəqlər kalıpların içərisində qeyri-sabit yerləşdirməyə səbəb olur və hissə ölçülərinin dözümlülükdən kənar olmasına səbəb olur.
İkinci mərhələ: Kaplama və elektrokaplama. Qalıq yağ boya kraterlərinə və elektroforez pin dəliklərinə səbəb olur. Roll işarələri və cızıqlar elektrokaplamadan sonra görünən ləkələrə çevrilir. Oksid rəngi (sarımtıl ləkələr) emaye və rəng örtüyü üçün yapışmanı birbaşa pozur.
Üçüncü mərhələ: Satış sonrası. Məişət texnikası panelləri və avtomobilin daxili panelləri kimi xarici görünüş baxımından kritik komponentlər üçün səth qüsurları birbaşa hazır məhsulun görünüşü şikayətləri ilə nəticələnir. Bu mərhələdə itkilər bir vərəq partiyasından kənara çıxaraq hazır məhsulun məsrəflərinə və çatdırılma cədvəllərinə qədər uzanır.
Beləliklə, sənayedə konsensus hökm sürür: polad keyfiyyəti və qalınlığı soyuq haddelenmiş rulonlar üçün aşağı performans həddini, səth keyfiyyəti isə hazır məhsullar üçün yuxarı həddi təyin edir. Sifarişin yerləşdirilməsi zamanı səth dərəcələrinin aydın şəkildə müəyyən edilməsi post-fakto mübahisələrdən daha səmərəlidir.
Defects are grouped by the production stage in which they originate: defects introduced in the rolling process, defects introduced in annealing and pickling processes, and defects introduced during storage and transportation. Bu təsnifat qüsur müşahidə edildikdən sonra məsul proseslərə birbaşa geri qayıtmağa imkan verir.
Hər bir qüsur vahid formatda təsvir edilmişdir: Görünüş Xüsusiyyətləri → Səbəblər → Aşağı axın təsirləri → İstinad Qəbul Meyarları.
#### Zolaq boyunca qalınlığın sapması
#### Sarımtıl Boyanma / Oksid Rəngi
| Qüsur | Məsuliyyətli Proses | Tipik Səbəblər | FB dərəcəsi üçün icazə verilir | FC/FD Dərəcəsi üçün icazə verilir |
|---|---|---|---|---|
| Kənar çatlaması | Rolling / daxil olan material | Həddindən artıq kənar gərginlik | İcazə verilmir | İcazə verilmir |
| Dalğalıq | Rolling | Yanlış rulon tacı / gərginlik | Dözümlülükdən kənar olduqda icazə verilmir | Dözümlülükdən kənar olduqda icazə verilmir |
| Roll Marks | Rolling | Yuvarlanan səthin zədələnməsi / yad cisim | Kiçiklərə icazə verilir | İcazə verilmir |
| cızıqlar | Yuvarlama / dilimləmə | Rolikli yollarda yad cisim | Kiçiklərə icazə verilir | İcazə verilmir |
| Zolaq boyunca qalınlığın sapması | Rolling | AGC nəzarət sapması | Dözümlülükdən kənar olduqda icazə verilmir | Dözümlülükdən kənar olduqda icazə verilmir |
| Şlamlar | Poladqayırma / davamlı tökmə | Daxiletmələr | İcazə verilmir | İcazə verilmir |
| Sarımtıl rəngləmə | Qızartma | Qalıq yağ / pis atmosfer | Kiçiklərə icazə verilir | İcazə verilmir |
| Bobin bloklanması | Qızartma | Yanlış temperatur / gərginlik | İcazə verilmir | İcazə verilmir |
| Həddindən artıq çuxurlar | Turşulama | Nəzarətdən kənar duzlama | Kiçiklərə icazə verilir | İcazə verilmir |
| Lüders xətləri | Maddi əmlak | Məhsuldarlıq platosu / yaşlanma | Saxlama müddəti məhdudiyyətlərinə uyğun olaraq qüsur deyil | Qüsur deyil, daha qısa icazə verilən saxlama müddətləri ilə |
| Yağ qalığı | Yağsızlaşdırma / dərinin keçməsi | Qeyri-adekvat yağsızlaşdırma | İcazə verilmir | İcazə verilmir |
| Su-Ləkə Pas | Saxlama və daşıma | Nəmlik / zədələnmiş qablaşdırma | İcazə verilmir (pas əleyhinə etibarlılıq müddəti bitmiş istisnalar) |
İcazə verilmir |
Yan işığın vizual müayinəsi. Ən kritik səthi yoxlama texnikası. Vərəqləri 45 dərəcə ərzində aşağı bucaqlı yan işıq altında metr metr açın. Waviness, roll marks and faint scratches become prominent under side‑light, while many defects remain invisible under direct frontal illumination — a common blind spot for receiving parties. Kənar çatlarının və buruqların tez-tez baş verdiyi 50 millimetrlik kənar zonaya üstünlük verin.
Toxunma Qiymətləndirməsi. Dırnaqları səth toxumaları arasında sürüşdürün: yuvarlanan işarələr dövri sürüklənmə yaradır; cızıqlar davamlı sürtünmə yaradır. Slivers adi cızıqlara yaxın toxunma xüsusiyyətlərini nümayiş etdirir; identifikasiya yeri (əsasən rulon başlarında / quyruqlarında) və sonrakı ştamplama performansını birləşdirməyi tələb edir.
Alət Ölçüsü. Qalınlıq dəyişikliyini yoxlamaq üçün rulonun başındakı, orta rulondakı və bobin quyruğundakı qalınlığı nümunə götürmək üçün portativ qalınlıq ölçmə cihazlarından istifadə edin. Çarpmanın ölçülməsi üçün düzbucaqlılar üstəgəl hiss ölçmə cihazlarından istifadə edin. Mövcud olduqda, pürüzlülük sınayıcıları vasitəsilə Ra pürüzlülük dəyərlərini ölçün (nabudluq standartlarda müəyyən edilmiş sınaq prosedurları ilə səth dərəcələri üçün əsas göstəricidir). Qalınlıq ölçən nümunə götürmə nöqtələri yalnız mərkəzi zonanı deyil, tam zolaq enini əhatə etməlidir.
Qablaşdırma və Marka Təftişi. Konteyneri açarkən əvvəlcə paslanmaya qarşı qablaşdırmanın bütövlüyünü və daşınma işarələrinin oxunmasını yoxlayın (bobin nömrəsi, polad növü, ölçülər, səth dərəcəsi, çəki, istehsal tarixi). Hər hansı qablaşdırma zədələnməsi üçün daşınma ilə bağlı şübhəli səth qüsurları.
1. Qablaşdırmanı yoxlayın: Pas əleyhinə kağızın/plyonkaların, kənar qoruyucuların, bağlama qayışlarının və polad örtüklərin bütövlüyünü yoxlayın; suya məruz qalma izlərini axtarın.
2. İşarələri yoxlayın: Bobin nömrəsini, polad dərəcəsini, ölçülərini, səth dərəcəsini və istehsal tarixinin satınalma sifarişlərinə və Dəyirman Test Sertifikatlarına (MTC) uyğunluğunu təsdiqləyin.
3. Tam əhatə edən yan işıq yoxlaması: 50 mm kənar zonalara fokuslanaraq 45 dərəcə yan işıq altında vərəq səthlərini metr metr yoxlayın.
4. Təsadüfi toxunma nümunəsi: Dırnaq izlərini, cızıqları və cızıqları fərqləndirmək üçün dırnaqları üç təsadüfi yerdə sürün.
5. Qalınlıq nöqtəsinin yoxlanılması: Bobin başında, orta bobində və bobin quyruğunda ölçmə aparın və zolaq uzunluğu boyunca qalınlığın dəyişməsini qeyd edin.
6. Çarpmanın ölçülməsi: Bir metrlik təbəqə seqmentində sərbəst vəziyyətin əyilməsini ölçün.
7. Sənədləşdirmə və nümunə götürmə: Qüsurlu sahələrin miqyaslı istinadlarla fotoşəkilini çəkin və 300 millimetrlik qüsurlu nümunə seqmentlərini məsuliyyətin qiymətləndirilməsi üçün sübut kimi saxlayın.
8. Qiymət arayışı: Müşahidələri IV Fəsildəki səth dərəcəli müddəalarla müqayisə edin və nəticə çıxarın: Qəbul / Şərti Qəbul / Rədd.
Əvvəlki bölmələr hadisədən sonra işləmə üçün qüsurların müəyyənləşdirilməsini əhatə edir. Bu fəsildə zavod profilaktik nəzarəti təsvir edilir. Səth qüsurları əsasən prosesdən qaynaqlanan problemlərdir. Qüsurların müəyyən edilməsi aşağı axın istifadəçilərinin üzərinə düşür, qüsurların qarşısının alınması isə istehsal xətlərinə aiddir.
Turşulama Bölməsi: Beş mərhələli duzlama və elektrolitik yağdan təmizləmə. Təmiz soyuq haddelenmiş səthlər üçün miqyasın tam çıxarılması ilkin şərtdir. Həddindən artıq turşu çuxurlar əmələ gətirir; miqyasda sıxılmış yarpaqların altında turşu. Elektrolitik yağdan təmizləmə birbaşa sarımtıl ləkələr və boya kraterləri ilə əlaqəli qalıq yağ risklərini azaldır.
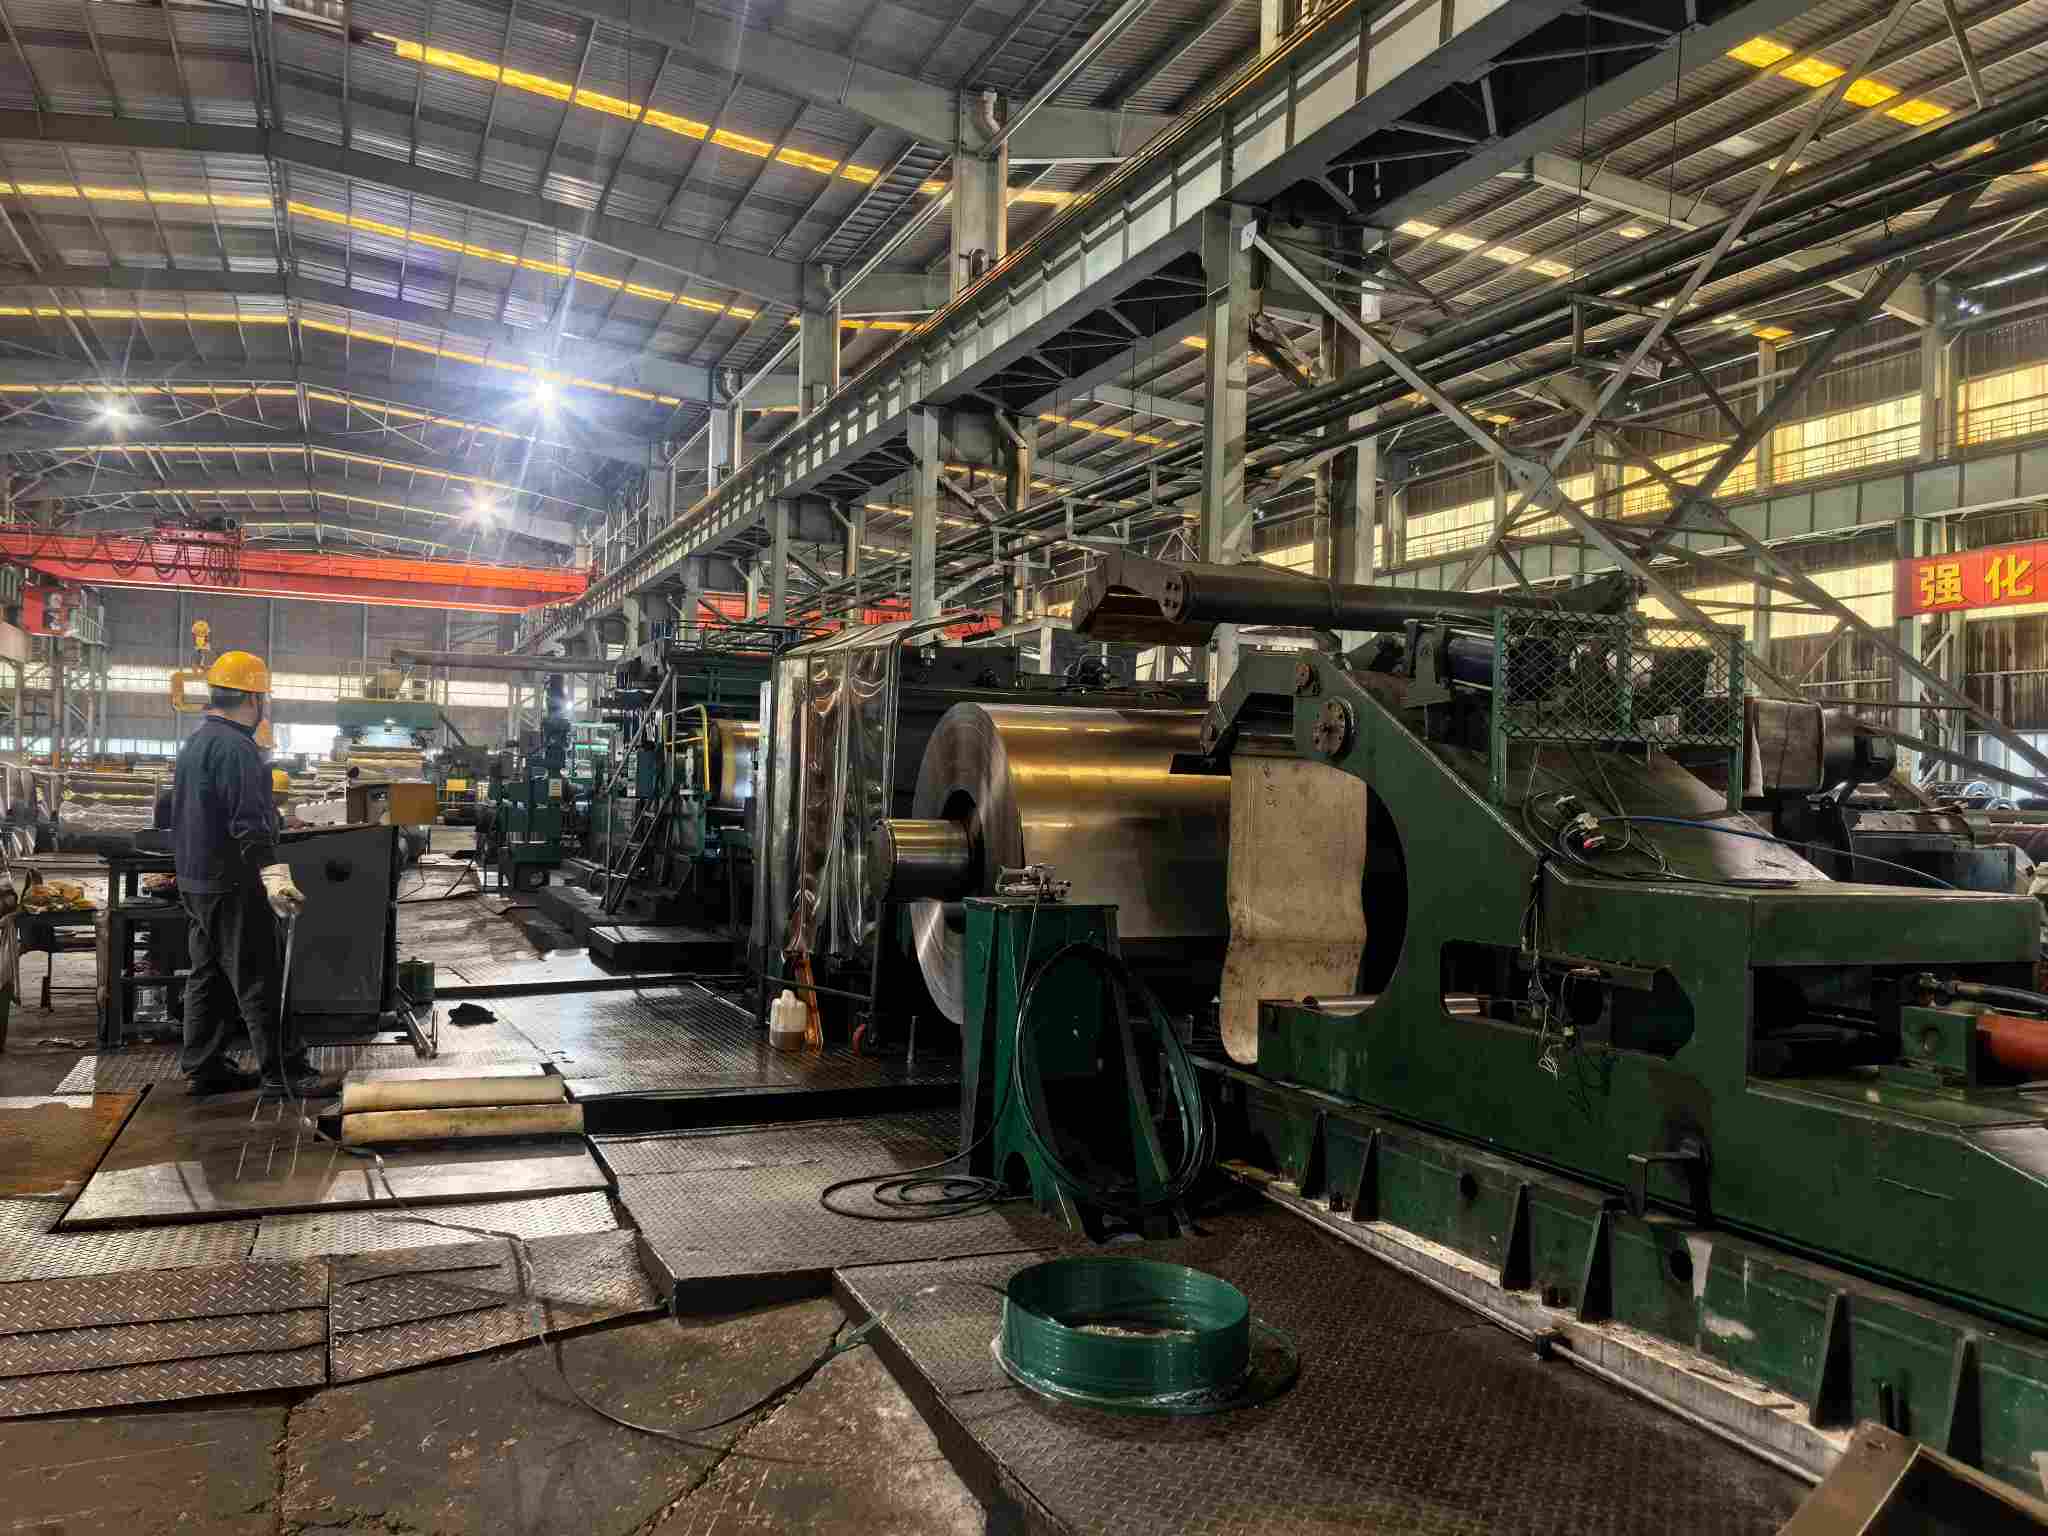
Rolling Bölməsi: Rəqəmsal idarəetmə sistemləri ilə altı-yüksək tərs dəyirman. Qapalı döngə boşqab formasına nəzarət və dəqiq keçidin azaldılması ilə dalğalanma, kənarın çatlaması və uzununa qalınlığın sapması üçün əsas nəzarətlər təşkil edir. Siemens və ABB rəqəmsal idarəetmə sistemləri EN10131-ə uyğun olaraq Xüsusi Dəqiqlik Sinifinə cavab verən ±0,03 mm-ə qədər qalınlıq toleranslarını təmin edir. Minimum yuvarlanma qalınlığı 0,15 mm-ə çatır. Rulon səthləri vərəqlərə çap edilməzdən əvvəl rulon səthinin zədələnməsini və yad maddələri aşkar etmək üçün planlı yoxlamalardan keçir. Roll işarələri rulon yoxlama prosedurları vasitəsilə asanlıqla aradan qaldırılan qüsurlardır.
Tavlama Bölməsi: Parlaq hidrogen yumşaldılması. Hidrogenlə zəngin qoruyucu atmosferlər səthin oksidləşməsinin və sarı rəngin pozulmasının qarşısını alır, oksid rəngini mənbəyində aradan qaldırır. Sarma temperaturu və qıvrım gərginliyi rulonun tıxanmasının qarşısını almaq üçün rulonun çəkisinə və boşqab formasına görə seqmentlərə bölünür.
Skin-Pass bölməsi: 0,5% - 1,5% arasında dəyişən idarə olunan uzanma. Skin-pass bu diapazonda yuvarlanması məhsuldarlıq yaylalarını aradan qaldırır və boşqab formasını yaxşılaşdırır. Dərinin qeyri-kafi uzanması Lüders xəttlərini sıxışdıra bilmir; həddindən artıq uzanma boşqab şəklini pisləşdirir və səth pürüzlülüyünü azaldır. Bu parametrlərin balanslaşdırılması dəri-keçmə prosesinin əsas tələbini təşkil edir.
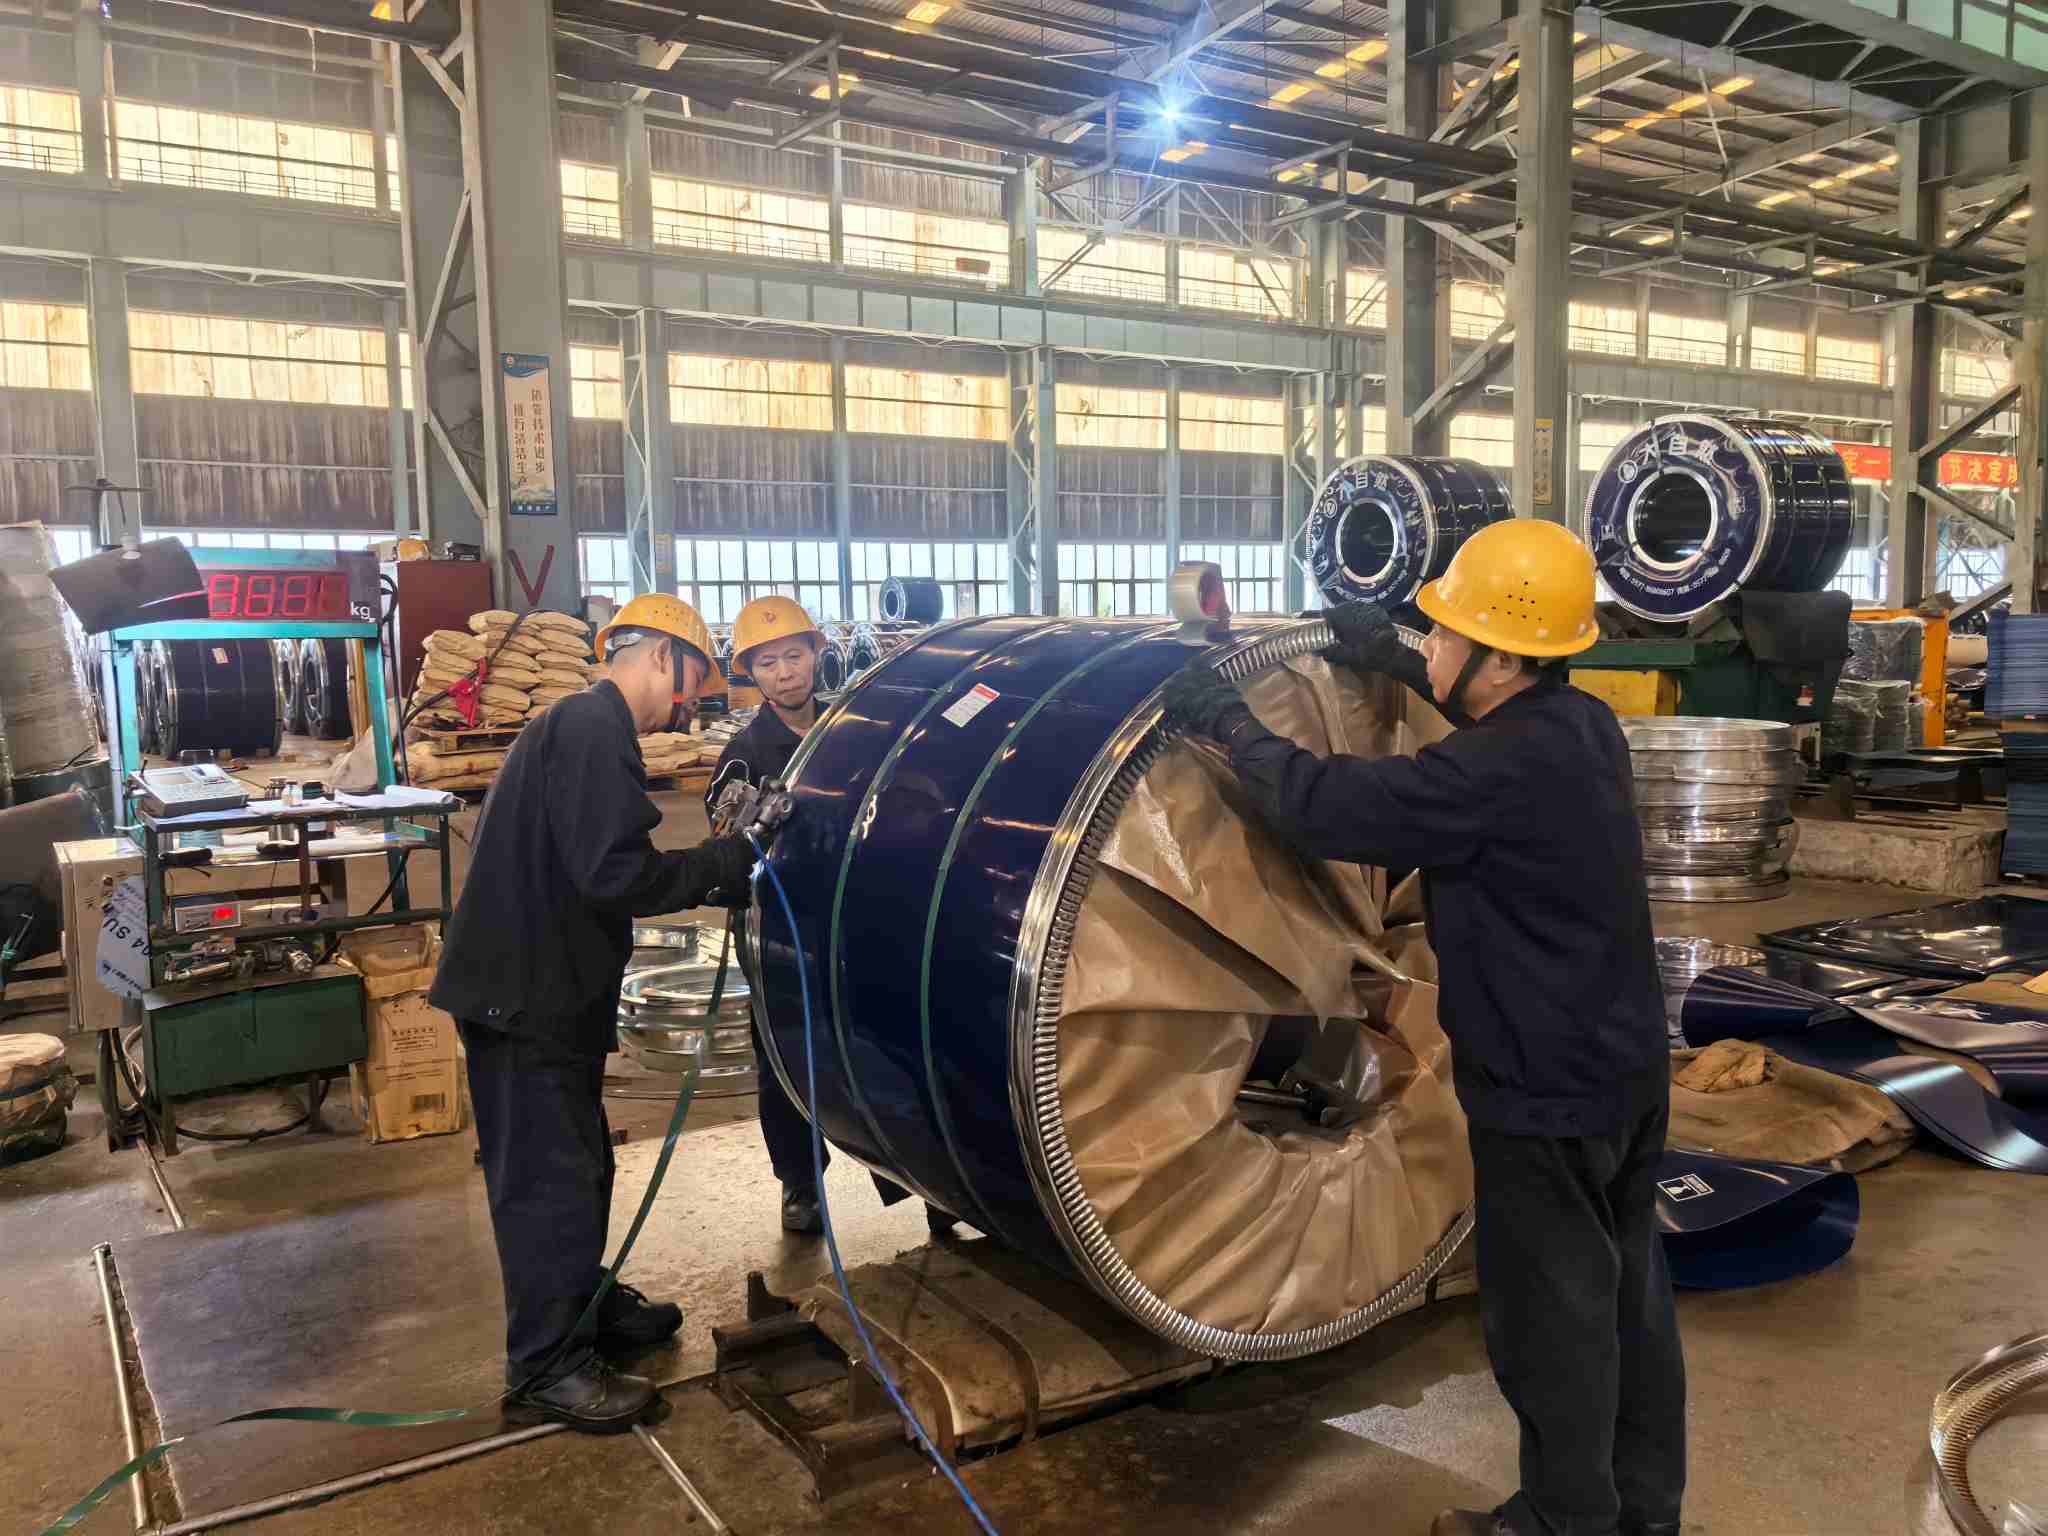
Bitirmə və Qablaşdırma Bölməsi: Burrsız dilimləmə və dəniz nəqliyyatı yönümlü qablaşdırma. Kəsmə əməliyyatları kəsilmiş kənarların cızılmasının qarşısını almaq üçün buruq hündürlüyünə nəzarət edir. Finished coils are wrapped with VCI volatile corrosion‑inhibitor films, fitted with edge protectors, secured with steel straps and moisture‑proof treated for high‑salinity, high‑humidity marine transit. Su ləkəsinin paslanması ilə bağlı əksər limana çatma mübahisələrinin qarşısını möhkəm qablaşdırma ilə almaq olar.
Təftiş bölməsi: Üç səviyyəli yoxlama qapıları. Gələn isti haddelenmiş rulonların yoxlanılması; duzlama, tavlama və qabıqdan keçirmə yuvarlanmasından sonra prosesdaxili yoxlama; Səthdən nümunə götürmə və ölçü ölçülərini birləşdirən göndərmə öncəsi yoxlama. Nümunə seqmentləri və sınaq qeydləri hər bir partiya üçün saxlanılır və Dəyirman Sınaq Sertifikatları (MTC) tədarükləri müşayiət edir. İstənilən keyfiyyət hadisəsi məsuliyyətin qiymətləndirilməsi üçün möhkəm dəlil təmin edən xüsusi proseslərə və istehsal vaxtı pəncərələrinə qədər izlənilə bilər.
Qısacası: Səth qüsurları "yoxlama yolu ilə aşkar edilmir". Onlar ya "istehsal olunur", ya da "qarşısı alınır". Yoxlama son çarə təhlükəsizlik şəbəkəsi kimi çıxış etməkdənsə, prosesin performansını təsdiqləyir.
Soyuq haddelenmiş rulonun səthi qüsurlarının müəyyən edilməsi proses biliklərinin, standartların və sahə təcrübəsinin birləşməsinə əsaslanır. Bu sənəd yoxlamalar zamanı istinad üçün çoxlu qüsur növlərini, qəbul yoxlama siyahılarını və öhdəliklərin qiymətləndirilməsi çərçivələrini tərtib edir. NatureSteel geniş soyuq yayma təcrübəsinə malikdir və səthin keyfiyyətinə tam proses nəzarətini həyata keçirir. VCI pas əleyhinə qablaşdırma dəniz daşınması zamanı rulon vəziyyətini sabitləşdirir. Polad dərəcəli spesifikasiyalar (məsələn, DC01, SPCC), səth dərəcəli məsləhətlər və ya kotirovka sorğuları üçün, lütfən, çekinmeyinbizimlə əlaqə saxlayın.
Ünvan:№ 696, Binhai 12th RoadBinhai Sənaye Parkı, Wenzhou İqtisadi və Texnoloji İnkişaf BölgəsiWenzhou, Zhejiang Province, P.R.China
Copyright © 2026 Nature Steel Group Co., Ltd. Bütün hüquqlar qorunur. Links| Sitemap| RSS| XML| Məxfilik Siyasəti