Peşəkar polad tədarükçüsü kimi,Təbiət poladisti haddelenmiş poladın (HRC) tikinti, maşınqayırma və ağır sənaye sektorlarında ən fundamental və geniş istifadə olunan polad növü olduğunu qəbul edir. O, həmçinin soyuq haddelenmiş polad, sinklənmiş polad və əvvəlcədən rənglənmiş polad kimi dərin emal olunmuş məhsullar üçün əsas substrat kimi xidmət edir. Yüksək temperaturda yuvarlanan, isti haddelenmiş polad yüksək yükdaşıma qabiliyyətinə, yaxşı çevikliyə, asan işlənmə qabiliyyətinə və iqtisadi səmərəliliyə malikdir, genişmiqyaslı infrastrukturun və sənaye istehsalı ssenarilərinin tələblərinə tam cavab verir. İsti haddelenmiş poladın istehsalı ciddi və sistemli prosedurlara əməl edir. Bu məqalə onun əsas xüsusiyyətlərinin, tam istehsal prosesinin və əsas tətbiq ssenarilərinin hərtərəfli təhlilini təqdim edir.
I. İsti haddelenmiş poladın əsas xüsusiyyətləri
İsti haddelenmiş polad1000 ℃-dən yuxarı temperaturda yuvarlanaraq əmələ gələn poladı nəzərdə tutur. Yüksək temperaturda emal poladın plastikliyini əhəmiyyətli dərəcədə yaxşılaşdırır, əyilmə, formalaşdırma və qaynaq işlərini asanlaşdırır. Onun hazır səthi bir qədər kobuddur və tünd-göy oksidləşmiş örtükdür ki, bu da onu soyuq haddelenmiş poladdan fərqləndirən tipik xüsusiyyətdir. Onun əsas üstünlükləri üç əsas aspektə bölünür: birincisi, müxtəlif yükdaşıyan strukturlar üçün uyğun olan güclü yükdaşıma qabiliyyəti və əla dartılma performansı; ikincisi, müxtəlif dizayn tələblərini yerinə yetirmək üçün sərbəst kəsmə, əyilmə və qaynaq etməyə imkan verən əlverişli iş qabiliyyəti; üçüncüsü, yaxşı qurulmuş proseslər sayəsində idarə olunan xərclər, ərinti polad və soyuq haddelenmiş poladla müqayisədə onu genişmiqyaslı mühəndislik layihələri üçün daha münasib edir.
II. İsti haddelenmiş poladın tam istehsal prosesi
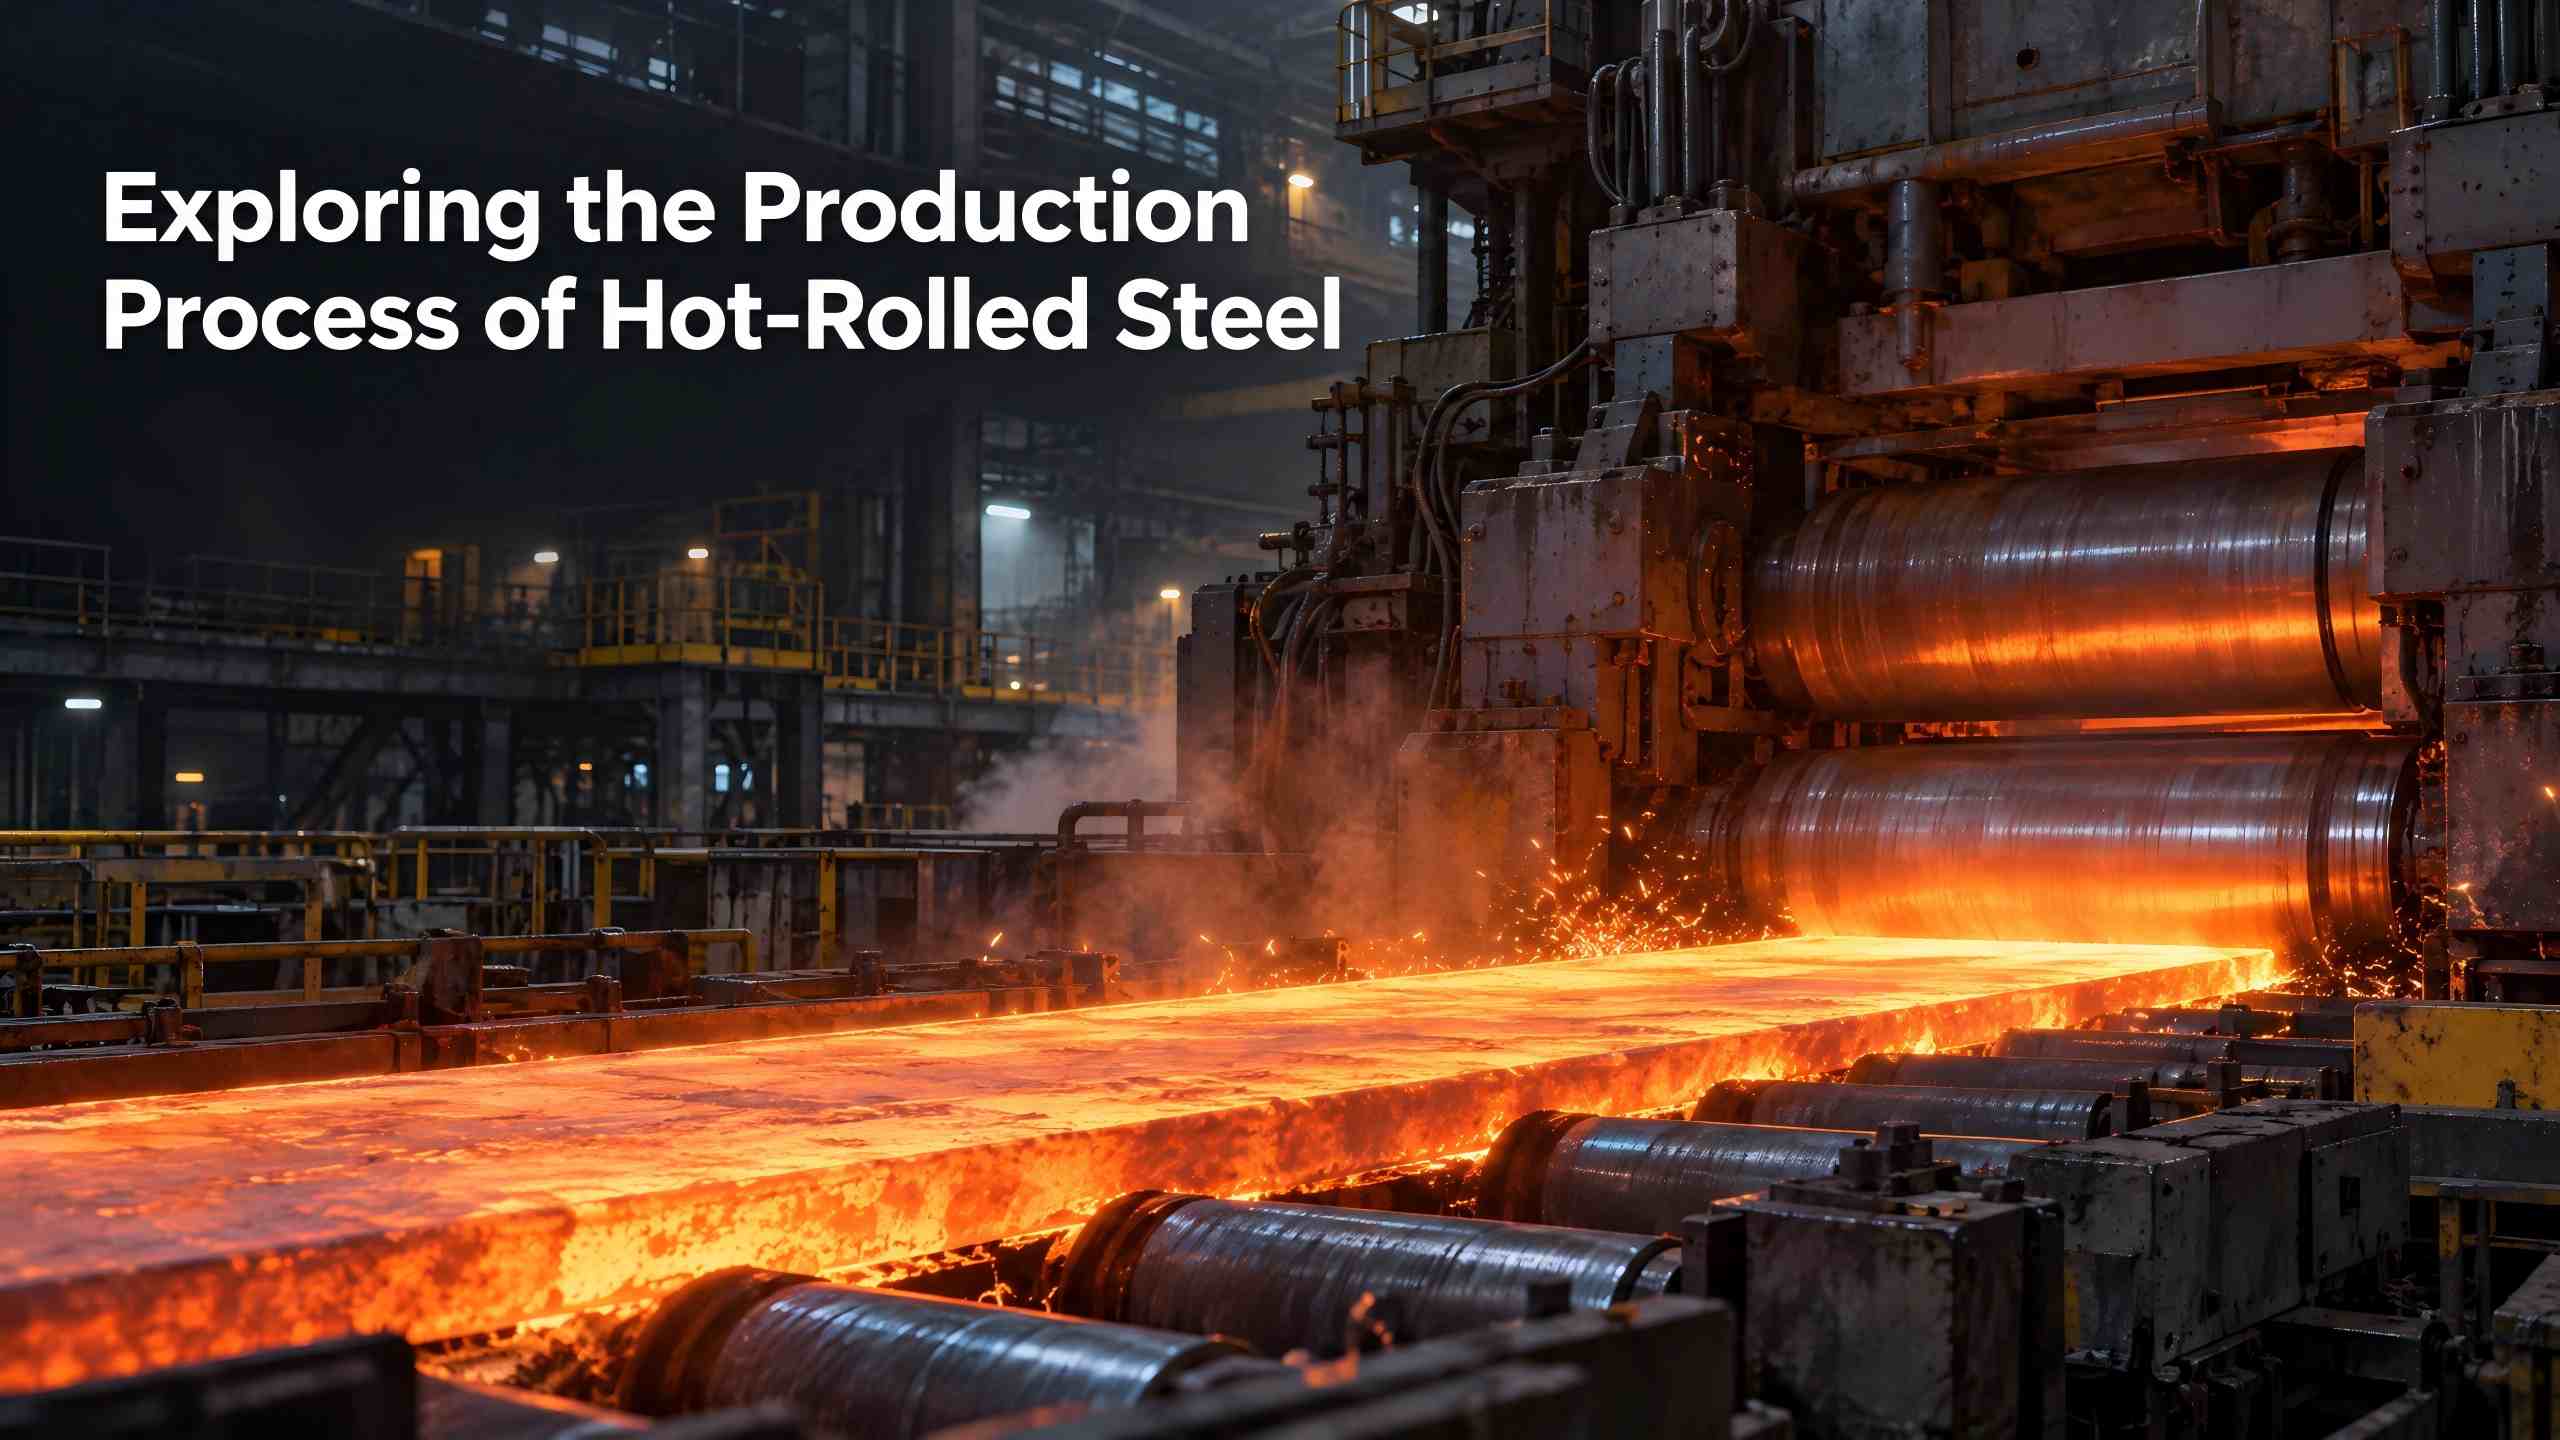
İsti haddelenmiş poladın istehsalı, əsasən altı əsas mərhələdən ibarət standartlaşdırılmış, davamlı polad istehsalı iş prosesini təşkil edir: xammalın hazırlanması, emalı və tərkibin tənzimlənməsi, davamlı tökmə, təkrar qızdırma və yayma, ölçülərin sabitləşdirilməsi üçün soyutma və səthin işlənməsi. Hər bir prosedur ardıcıl olaraq davam edir və hazır isti haddelenmiş poladın ölçü dəqiqliyini, səth keyfiyyətini və mexaniki xassələrini birbaşa müəyyən edir.
1. Xammalın hazırlanması və yüksək sobada əridilməsi
İsti haddelenmiş polad istehsalında ilk addım xammalın hazırlanması və əridilməsidir. Əsas xammallara resursdan istifadəni artırmaq və istehsal xərclərini azaltmaq üçün təkrar emal edilmiş poladla əlavə edilmiş dəmir filizi, koks və əhəngdaşı daxildir. Dəqiq proporsiyadan sonra xammallar yüksək temperaturda yüksək temperaturda əridilmiş dəmirə əridilir və sonrakı polad istehsalı prosedurları üçün təmiz və dayanıqlı əsas xammal təmin edilir.
2. Ərinmiş poladın təmizlənməsi və tərkibinin tənzimlənməsi
Domna əritməsindən ərimiş dəmir intensiv emal və təmizlənmə üçün konvertor və ya elektrik qövs sobasına ötürülür. Oksigen üfürmə əməliyyatları və yüksək temperaturda elektrik qövslə qızdırılması ərimiş poladdan karbon, kükürd və fosfor kimi zərərli çirkləri təmizləyir. Ərinmiş poladın kimyəvi tərkibi təmizlik, temperatur və polad keyfiyyəti ilə bağlı spesifikasiyalara cavab vermək üçün dəqiq şəkildə tənzimlənir və yüksək keyfiyyətli isti haddelenmiş polad istehsalı üçün zəmin yaradır.
3. Davamlı tökmə
Keyfiyyətli ərinmiş polad davamlı tökmə maşınına axır. Soyudulduqdan və bərkidildikdən sonra standartlaşdırılmış yarımfabrikatlı polad çubuqlar istehsal olunur. Sənaye istehsalında üç əsas növ çubuq istifadə olunur: kvadrat çubuqlar, plitələr və şüa blankları. Kvadrat kütüklər ilk növbədə möhkəmləndirici çubuqlar və müxtəlif bölmələr istehsal etmək üçün istifadə olunur; plitə lövhələri isti haddelenmiş rulonlar, isti haddelenmiş lövhələr və soyuq haddelenmiş substratlar üçün əsas xammal kimi çıxış edir; şüa blankları bir çox polad istehsal marşrutları üçün yüksək uyğunluq təklif edir. Döküm çubuqları yüksək temperaturu saxlayır və sonrakı isitmə üçün enerji sərfiyyatını effektiv şəkildə azaldır.
4. Yenidən isitmə, kireçdən təmizləmə və isti rulon formalaşdırma
Rəsmi yuvarlanmadan əvvəl, kifayət qədər yumşalma və yuvarlanma müqavimətini azaltmaq üçün çubuqlar yenidən 1100‑1200℃-ə qədər qızdırılır. Yüksək təzyiqli su kireç təmizləmə avadanlığı yuvarlanma zamanı qabıqlanma, cızıqlar və həddindən artıq səth pürüzlülüyü kimi keyfiyyət qüsurlarının qarşısını almaq üçün səth şkalasını hərtərəfli təmizləyir.
İlkin emaldan sonra çubuqlar ardıcıl olaraq kobud dəyirmanlardan və bitirmə dəyirmanlarından keçir. Kobud işləmə, vahid qalınlığa malik aralıq plitələr istehsal etmək üçün qalınlığın əhəmiyyətli dərəcədə azaldılmasını, enin qurulmasını və formanın tənzimlənməsini təmin edir. Finiş dəyirmanlarında çox keçidli dəqiq yayma qalınlığı və boşqab profilini dəqiq idarə edir, xammalı standart polad zolaqlara, polad lövhələrə və müxtəlif bölmələrə çevirir. Xüsusi prokat dəyirmanları, boşqablar, bölmələr və tel çubuqlar da daxil olmaqla, isti haddelenmiş məhsulların tam çeşidinin kütləvi istehsalı üçün müxtəlif kütük növlərinə uyğunlaşdırılır.
5. Ölçülərin sabitləşdirilməsi üçün təbəqəli soyutma
Bitirmə dəyirmanından çıxan yüksək temperaturlu polad zolaqlar vahid su pərdələri vasitəsilə idarə olunan, sürətli soyutma üçün lamelli soyutma sisteminə daxil olur. Yaxşı dizayn edilmiş soyutma poladın daxili metalloqrafik strukturunu sabitləşdirir və qalıq yuvarlanma gərginliyini aradan qaldırır. O, isti yayılmış poladda davamlı möhkəmlik, möhkəmlik və düzlük təmin edir və hazır məhsulun deformasiyasının və əyilmənin qarşısını alır.
6. Səthin bitirilməsi və bitmiş məhsulun təmizlənməsi
Soyudulmuş polad zolaqlar son bitirmə prosedurlarına girməzdən əvvəl avtomatik olaraq bükülür. Turşulama səthin hamarlığını yaxşılaşdırmaq üçün qalıq səth şkalasını aradan qaldırır. Tuzlamadan sonra yağın tətbiqi saxlama və daşınma zamanı korroziyaya mane olmaq üçün pas əleyhinə qoruyucu film yaradır. Sonrakı kəsmə, hamarlama, dağıdıcı olmayan sınaq və ciddi keyfiyyət yoxlaması sabit performansa və yaxşı görünüşə malik hazır isti haddelenmiş rulonlar verir. Bu rulonlar birbaşa istifadə edilə bilər və ya soyuq yayma, sinkləmə və boyama kimi sonrakı dərin emal üçün substrat kimi xidmət edə bilər.
III. İsti haddelenmiş poladın əsas tətbiqi ssenariləri
Tikinti sektorunda isti haddelenmiş polad emalatxanalarda, hündürmərtəbəli binalarda və körpülərdə polad tirlər, sütunlar və dam trussları da daxil olmaqla, əsas struktur komponentləri üçün yüksək dayanıqlıq və yükdaşıma qabiliyyətindən istifadə edir. O, həmçinin prefabrik polad çərçivələr və köməkçi polad komponentlər üçün istifadə olunur, tikinti səmərəliliyini artırır və layihə xərclərinə nəzarət edir.
Maşınqayırma və istehsal sənayesində onun yaxşı qaynaq qabiliyyəti və formalaşdırılması onu sənaye avadanlığı hissələrində, avtomobil şassisi konstruksiya komponentlərində, metal rəflərdə və metal mebeldə geniş şəkildə tətbiq etməyə imkan verir. Ağır sənaye və mədən əməliyyatları üçün isti haddelenmiş polad ekskavatorlar, buldozerlər və mədən nəqliyyatı avadanlığı kimi ağır yük maşınlarının ağır iş şəraitinə uyğun zərbə müqaviməti və aşınma müqavimətini təmin edir və ağır texnika istehsalı üçün əsas materialı təmsil edir.
Nəticə
İsti haddelenmiş polad istehsalı standartlaşdırılmış, yüksək dəqiqlikli metallurgiya formalaşdırma sistemidir. Yetkin və sabit istehsal prosesləri poladın infrastruktur, istehsal, ağır sənaye və digər sektorlar üçün mükəmməl hərtərəfli xüsusiyyətlərə malik olmasını təmin edir.Təbiət poladardıcıl olaraq ciddi keyfiyyətə nəzarət standartlarına riayət edir. Tam bir proses sistemi tərəfindən dəstəklənən biz qlobal mənbəli müştəriləri sabit, sərfəli qiymətli premium isti haddelenmiş polad məhsulları ilə təmin edirik.
Biz sizə daha yaxşı baxış təcrübəsi təklif etmək, sayt trafikini təhlil etmək və məzmunu fərdiləşdirmək üçün kukilərdən istifadə edirik. Bu saytdan istifadə etməklə siz kukilərdən istifadəmizlə razılaşırsınız. Məxfilik Siyasəti